皮带输送机装置质量的曲直对输送带跑偏的影响很大����,输送带跑偏的故障分如下几种:
A、输送带在设备上某一部位单方面跑偏:
(1)、输送机架弯曲所致����,应查抄弯曲部位����,调整直线度和水平度������。
(2)、跑偏部位以前的几个托辊与输送带运行方向不垂直����,应加以调节������。
(3)、托辊上有块状附着物������。需实时断根并装置刮板和其他排除装置������。
(4)、托辊转运不良、需搞好保养����,加强光滑������。
(5)、辊筒的中心偏移或粘有物料����,要调整辊筒中心、装置刮板、去掉块状附着物������。
(6)、投料装置地位不相宜����,需校对投料装置的地位������。
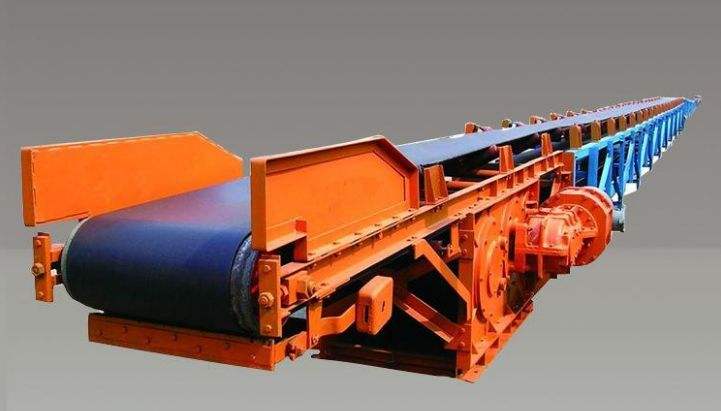
B、输送带的特定部位在机体全长领域上跑偏:
(1)、输送带接头弯曲����,应建理接头����,改善接头左近带体直线度������。
(2)、输送带自身直线度不及����,使用自动调中心辊(部门的轻微直线度不及在负载转数日适应后能自行校对����,少数情况下����,必要建改或建理)����,最好装置在靠近尾轮返回一侧����,以使物料在中央部位运载������。
C、输送带整个跑偏:
(1)、输送机机架弯曲����,应查抄调整输送机全长领域的直线度和水平度������。
(2)、物料装载地位不正����,即物料块在输送带上左右不均����,沉量不平衡����,应改进投料地位������。
(3)、有时跑偏����,有时不跑偏����,通常是由于风的原因引起的����,应装置防风罩和自调中心辊������。
(4)、一侧托辊降落所致������。应把左右托辊调到一个高度������。
D、输送带运行不安稳(不固定跑偏):
输送带比力硬����,使用初期成槽性不好导致跑偏����,通常是使用数日之后即能解除�����;若使用长功夫后仍有此景象����,则应该装置自动调中心辊����,不成调正时需更换输送带������。